Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / PA-Rohrbiegemaschine: Ein praktischer Leitfaden für eine zuverlässige Rohrproduktion
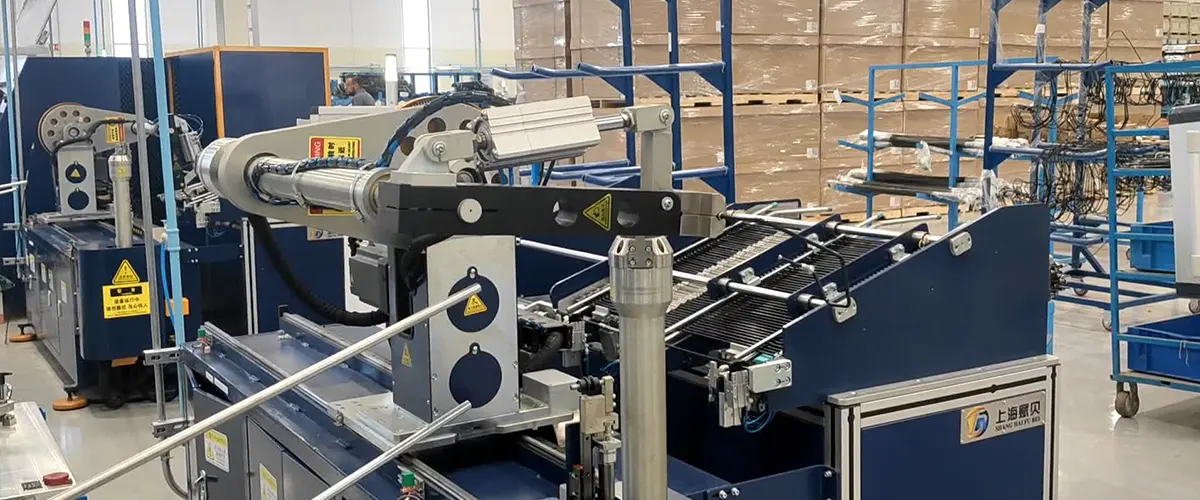
PA-Rohre sind keine vergrößerte Version von Kupfer- oder Stahlrohren, und eine PA-Rohrbiegemaschine ist nicht einfach eine Metallbiegemaschine mit einer anderen Matrize. Polyamidschläuche haben ein anderes Rückfederungsmuster, eine andere Oberflächenempfindlichkeit und andere Ausfallarten. Wenn Sie jemals beobachtet haben, wie sich eine ordentlich aussehende Biegung nach dem Öffnen der Klemmen in eine abgeflachte oder geknickte Linie verwandelt, wissen Sie bereits, dass Maschine, Werkzeug und Einrichtung als ein System funktionieren müssen.
Wir haben Jahre damit verbracht, Rohrverarbeitungsanlagen in Shanghai zu bauen, und die Lehren aus unserer eigenen Werkstatt sind einfach: Definieren Sie das Rohr, kontrollieren Sie die Biegung und prüfen Sie das Ergebnis. Dieser Leitfaden geht durch die praktischen Punkte, die wir mit Produktionsteams besprechen, bevor ein PA-Rohrbiegeprojekt von der Musterproduktion zur Serienproduktion übergeht. Wenn Sie einen umfassenderen Kontext wünschen, können Sie mehr lesen über unseren Hintergrund in der Rohrverarbeitung .
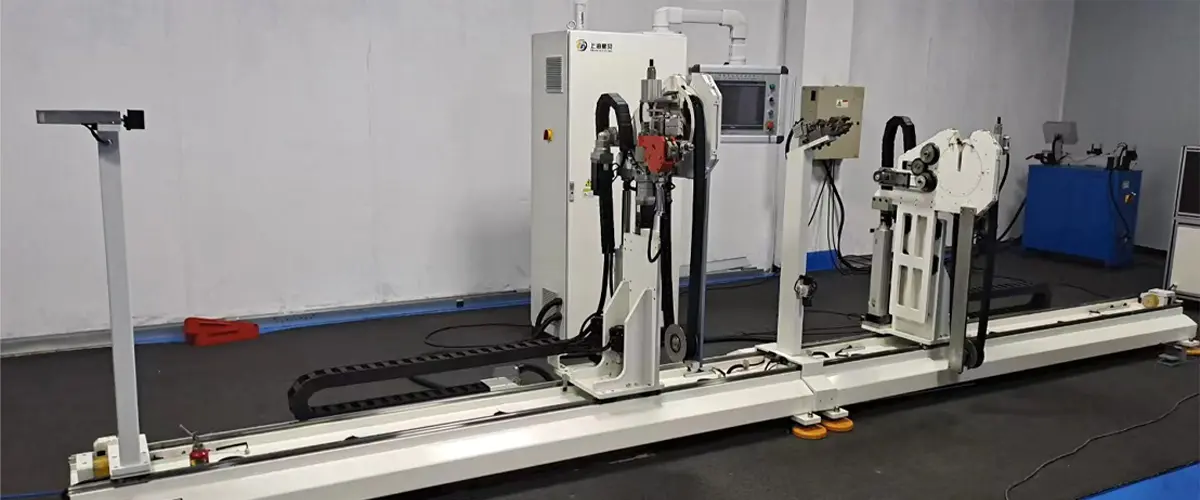
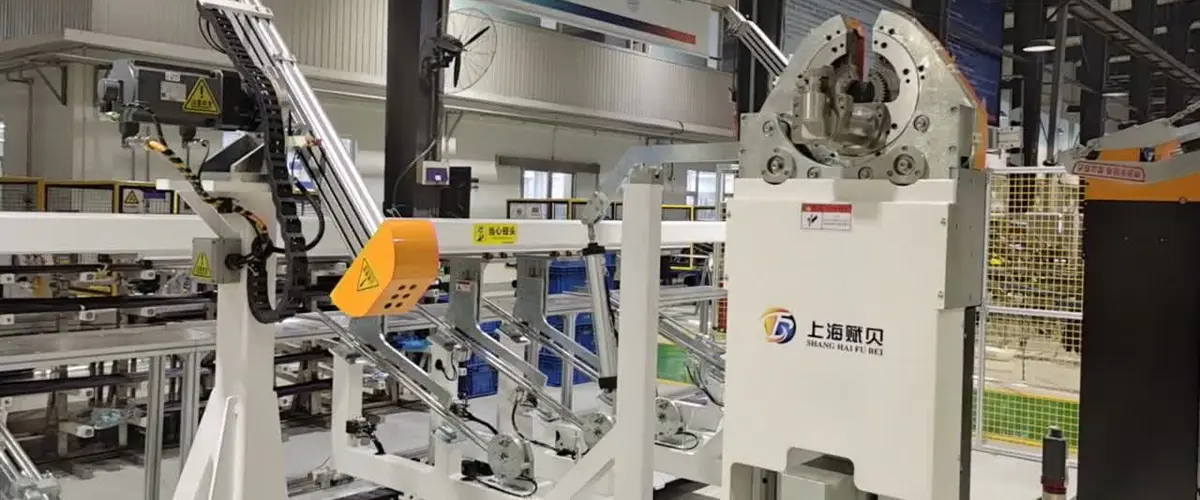
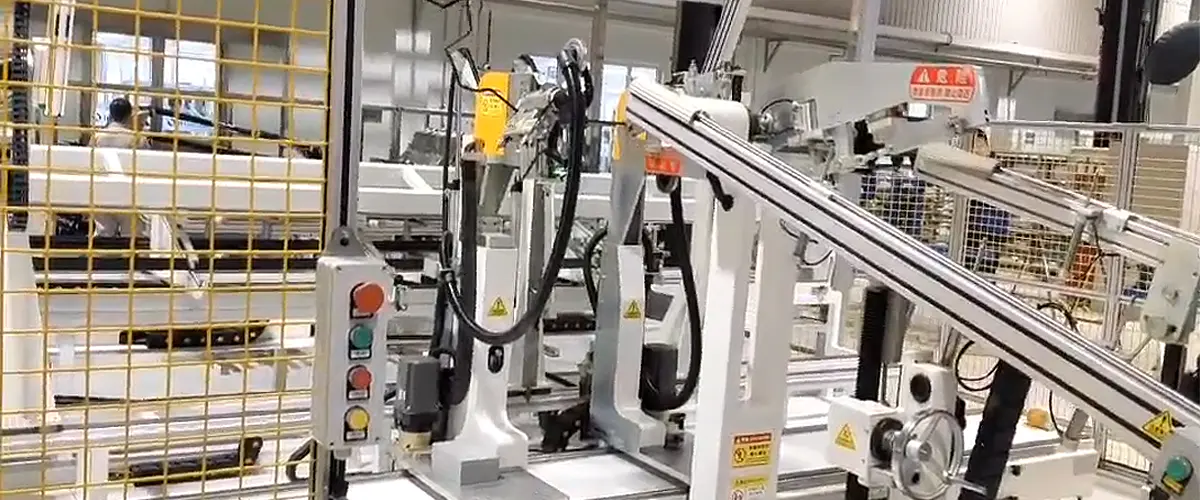
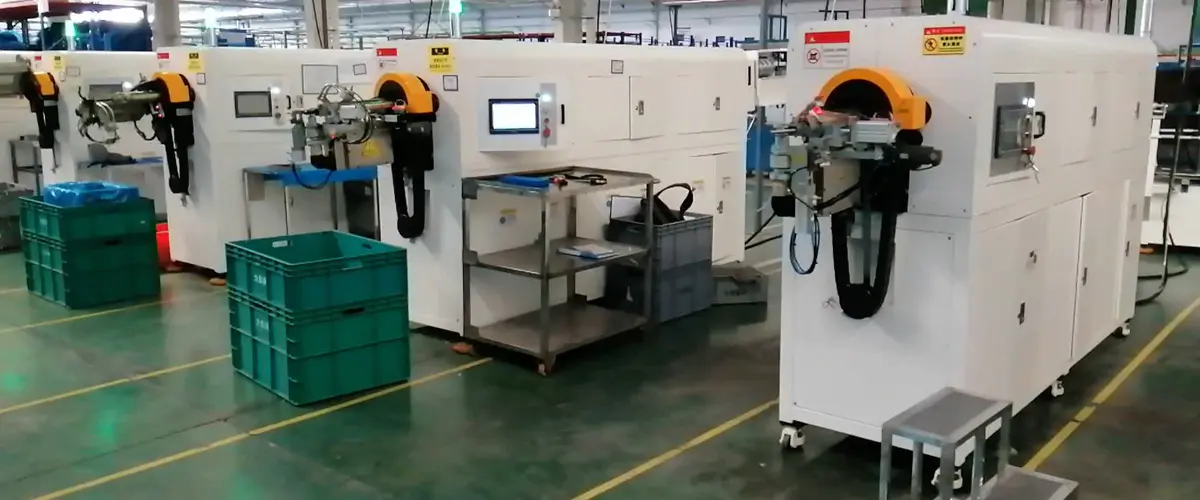
A PA-Rohrbiegemaschine Formt Polyamidrohre durch eine kontrollierte Reihenfolge: Zuführen, Klemmen, Biegen, Entladen. Der Biegestempel legt den Mittellinienradius fest. Die Klemmmatrize hält das Rohr gegen die Matrize. Die Druckmatrize folgt der Außenseite der Biegung und hilft bei der Kontrolle des Materialflusses. Bei einigen Aufbauten kann eine Abstreifdüse oder eine interne Stütze verwendet werden, um Abflachung und Faltenbildung zu reduzieren. Der Unterschied zu PA besteht darin, dass das Material anders zurückdrückt. Es ist elastisch, temperatur- und feuchtigkeitsempfindlich und oft anfälliger für Oberflächenmarkierungen als Metall.
Bei einer Produktionsmaschine kommt es nicht nur auf den maximalen Biegewinkel an. Es ist Wiederholbarkeit: die gleiche Vorschublänge, der gleiche Biegewinkel und die gleiche Rückfederungskorrektur am ersten Teil und am tausendsten Teil. Servogesteuerte Achsen, Rezeptspeicherung und eine übersichtliche Mensch-Maschine-Schnittstelle machen das praktisch. Eine gut ausgewählte Maschine sollte es dem Bediener außerdem ermöglichen, die Klemmkraft, die Biegegeschwindigkeit und die Kompensation anzupassen, ohne dass jede Änderung zu einem langwierigen Versuch wird.
Polyamid ist eine Familie, kein einzelnes Material. PA6, PA66, PA11, PA12 und zusammengesetzte Sorten können auf einer Zeichnung ähnlich aussehen, verhalten sich aber in einer Biegemaschine unterschiedlich. Wandstärke, Außendurchmessertoleranz, Harzsteifigkeit, Feuchtigkeitsgehalt und Lagerbedingungen beeinflussen alle das Ergebnis. Aus diesem Grund kann es sein, dass ein aus einer Charge kopiertes Biegerezept für die nächste angepasst werden muss.
Diese Eigenschaften machen es nicht unmöglich, PA zu biegen. Sie machen Setup-Disziplin wichtiger. Eine Maschine, die eine stabile Klemmkraft halten und einen präzisen Biegewinkel wiederholen kann, ist weitaus wertvoller als eine Maschine, die nur eine große Nennkapazität bietet.
Wenn wir einen Versuch durchführen, arbeiten wir normalerweise fünf Variablen durch, bevor wir die Maschine oder das Werkzeug beurteilen. Die Reihenfolge ist wichtig, da die gleichzeitige Änderung zweier Variablen die wahre Ursache einer schlechten Biegung verbergen kann.
Überprüfen Sie nach dem ersten Artikel die Biegung auf Ovalität, Wandverdünnung, Markierungen und Winkelfehler. Führen Sie dann eine kleine Charge durch und überprüfen Sie die gleichen Punkte erneut. Ein Prozess, der an einer Probe funktioniert, sich aber über zwanzig Teile bewegt, ist nicht produktionsreif.
Beim Werkzeugbau wird aus einer guten Maschine ein guter Prozess. Die Nut der Biegematrize sollte zum Rohrdurchmesser passen und die Außenwand abstützen, ohne sie einzuklemmen. Klemm- und Druckbacken sollten das Rohr großflächig berühren, da punktuelle Belastungen eine häufige Ursache für Abdrücke und Verformungen sind. Wenn die Biegung eng ist oder das Rohr dünnwandig ist, ist möglicherweise eine Abstreifdüse oder eine interne Stütze erforderlich, um die Innenseite der Biegung zu kontrollieren.
Bei PA-Rohren ist auch eine saubere und trockene Bearbeitung wichtig. Schmiermittel, die beim Biegen von Metall helfen, können Staub anziehen oder die spätere Montage beeinträchtigen. Deshalb sollte jedes Schmiermittel für das Material und die Endverwendung zugelassen sein. Die Maschinensteuerung sollte eine Feineinstellung des Biegewinkels, der Rückfederungskompensation und der Vorschublänge ermöglichen, wobei Rezepte gesperrt oder über die Berechtigungsstufe gesteuert werden können.

Verwenden Sie die folgende Tabelle als Ausgangspunkt für eine Maschinenspezifikation oder eine Lieferantenbewertung. Es ist kein Ersatz für einen Biegeversuch, aber es hilft dabei, die Fragen, die sich auf die Produktion auswirken, von den Fragen zu unterscheiden, die nur auf einer Broschüre gut aussehen.
| Entscheidungsbereich | Was zu bestätigen ist | Warum es wichtig ist |
|---|---|---|
| Rohrspezifikation | PA-Qualität, Außendurchmesser, Wand, Toleranz, Feuchtigkeitszustand | Verschiedene PA-Typen federn unterschiedlich zurück und benötigen möglicherweise unterschiedliche Unterstützung. |
| Biegegeometrie | Mittellinienradius, Biegewinkel, gerade Längen, Abstand | Enge Radien und kurze Geraden erhöhen die Gefahr von Ovalität und Markierungen. |
| Werkzeuge | Matrizennut, Einsatzmaterial, Abstreifer oder interne Unterstützung | Selbst bei einer leistungsfähigen Maschine kann ein schlechter Kontakt dazu führen, dass das Rohr gequetscht, beschädigt oder abgeflacht wird. |
| Kontrolle | Servoachsen, Rezepturspeicherung, Rückfederungskorrektur, Zugriffsebenen | Die Wiederholbarkeit hängt von stabilen Einstellungen und kontrollierten Änderungen ab. |
| Validierung | Erstmuster, Chargenkontrollen, Dichtheits- oder Druckprüfung bei Bedarf | Eine Biegung, die richtig aussieht, muss noch beweisen, dass sie den Montageanforderungen entspricht. |
Wenn Sie auch Materialfamilien vergleichen, finden Sie in diesem Leitfaden die Auswahl Biegemaschine für Nylonrohre Bietet nützliche Informationen zu Werkzeugen und Rohrhandhabung.
PA-Rohre werden häufig in Flüssigkeits- und Luftleitungen für Kraftfahrzeuge, Klimaanlagen und industriellen Pneumatiksystemen verwendet, wobei die genaue Qualität und Zulassung von der Anwendung abhängt. In diesen Bereichen wird die Biegemaschine selten allein beurteilt. Die Beurteilung erfolgt danach, ob eine konsistente Biegung erzielt werden kann, die ohne Nacharbeit zum nächsten Montageschritt passt.
Planen Sie die Maschine für die Produktion als Teil einer Linie und nicht als Insel. Überlegen Sie, wie Rohre geladen werden, wie fertige Teile entladen werden, wo die Inspektion stattfindet und wie Umrüstungen aufgezeichnet werden. Wenn in derselben Zelle mehrere PA-Rohr-Teilenummern verarbeitet werden, können schnelle Rezeptänderungen und eine eindeutige Werkzeugidentifizierung mehr Zeit sparen als eine geringfügige Erhöhung der maximalen Biegegeschwindigkeit.
Wartung ist kein Luxus, aber sie beugt vielen Biegeproblemen vor. Überprüfen Sie die Werkzeuge zu Beginn jeder Schicht auf Verschleiß, Glanz und Ablagerungen. Schauen Sie sich die Klemmeinsätze an, um Schnitte oder Abflachungen festzustellen. Stellen Sie sicher, dass die Einzugsführung ausgerichtet und die Sensoren sauber sind. Führen Sie ein kleines Protokoll über Biegewinkelprüfungen und Kompensationsänderungen, damit eine Abweichung sichtbar ist, bevor sie zu Ausschuss wird.
Bediener sollten außerdem wissen, wie eine gute Biegung für jede Teilenummer aussieht. Ein leichter Fleck kann auf einer Tube kosmetischer Natur sein und auf einer anderen ein Ausschuss. Klare Abnahmemuster, gute Beleuchtung und ein kurzer Eskalationsweg für zweifelhafte Teile tragen mehr zur Qualität bei als ein langes Handbuch, das niemand liest.
Die Wahl einer PA-Rohrbiegemaschine ist wirklich eine Frage der Passung: Passung zwischen dem Rohr, den Werkzeugen, dem Steuerungssystem und der Produktionsroutine. Beginnen Sie mit der Rohr- und Biegezeichnung, führen Sie einen sorgfältigen Test durch und validieren Sie eine kleine Charge, bevor Sie sie vergrößern. Wenn Sie uns ein Musterrohr, eine Biegezeichnung und eine Zielzykluszeit zusenden, können wir Ihnen helfen, die praktischen Details durchzuarbeiten und eine Konfiguration auszuwählen, die für die Aufgabe geeignet ist.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gebäude A, Nr. 299 Tangming Road, Industriegebiet Shihudang, Bezirk Songjiang, Shanghai, China
Urheberrecht© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserviert Fabrik für automatisierte Rohrverarbeitungsgeräte