

Zuhause / Produkte / Rohrbiegemaschine / Biegemaschine für Nylonrohre / Biegemaschine für Nylonrohre
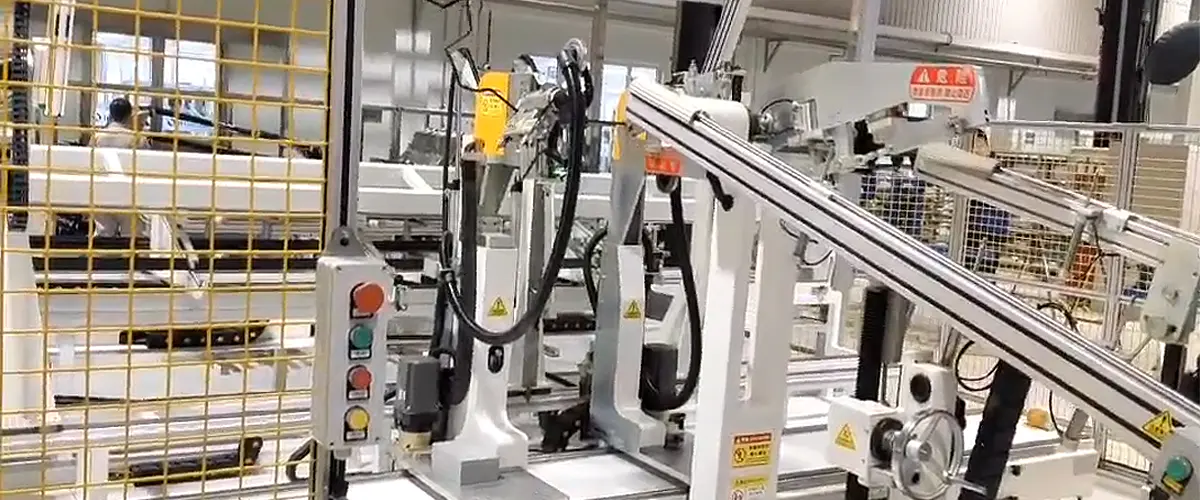
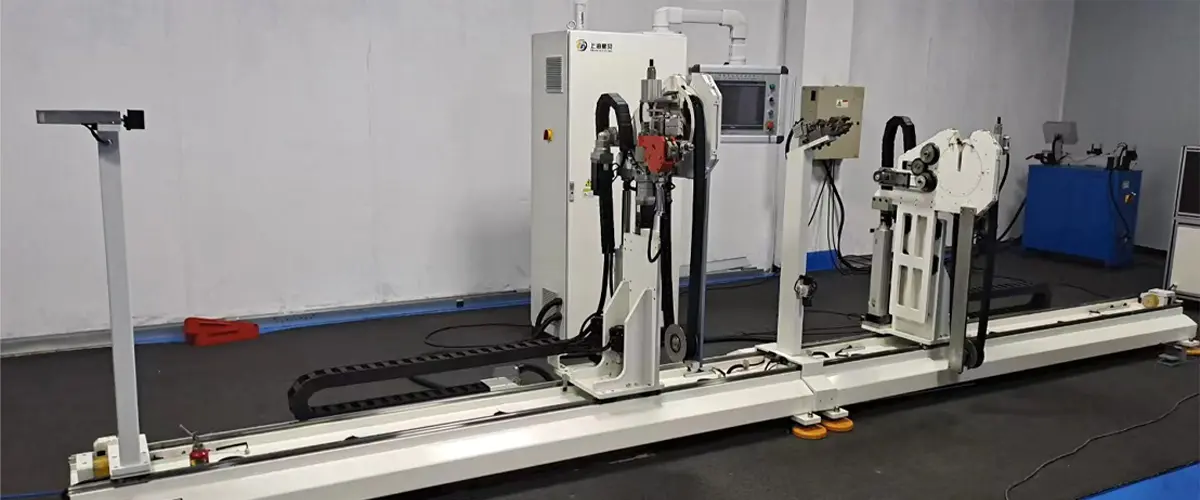
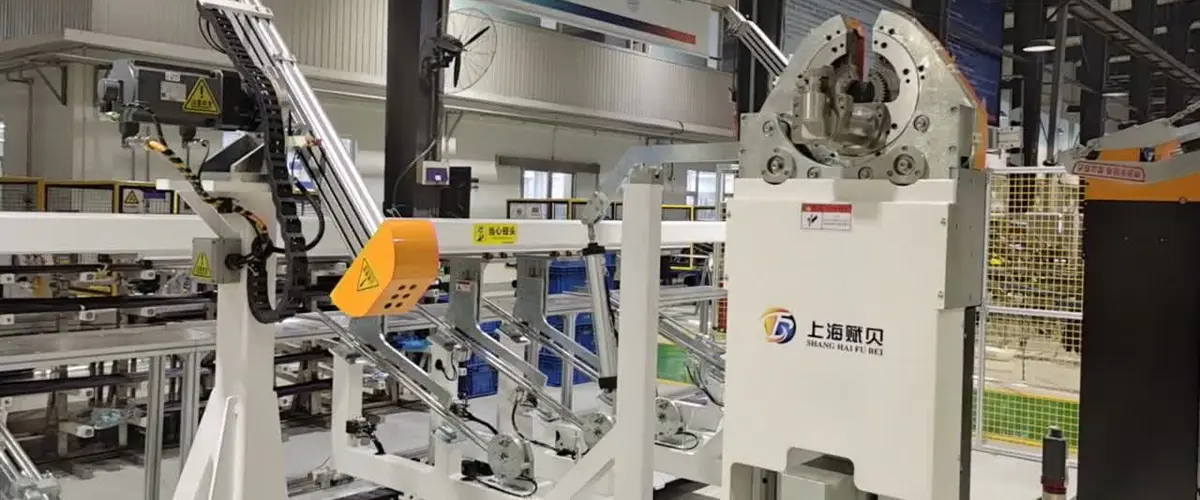
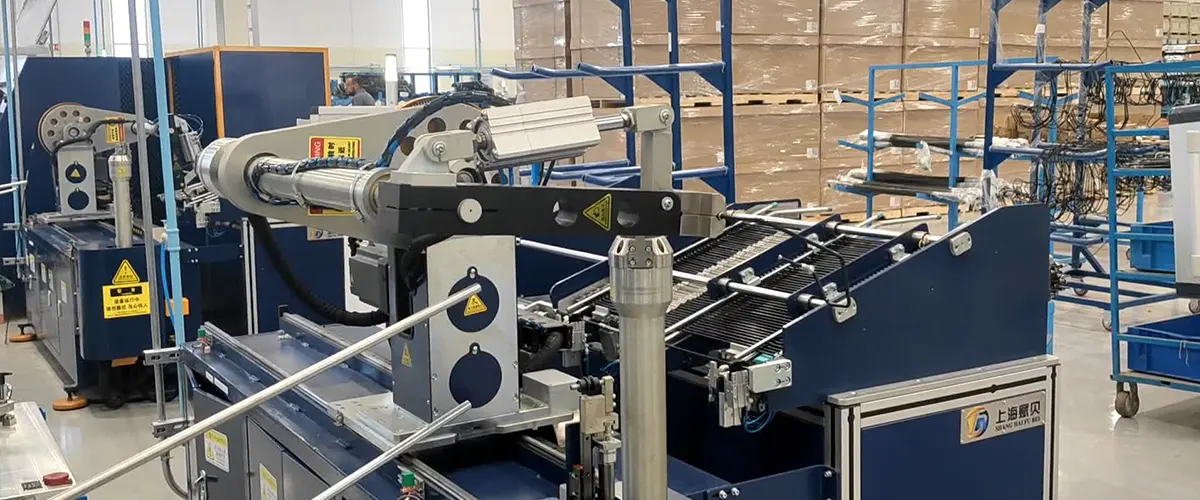
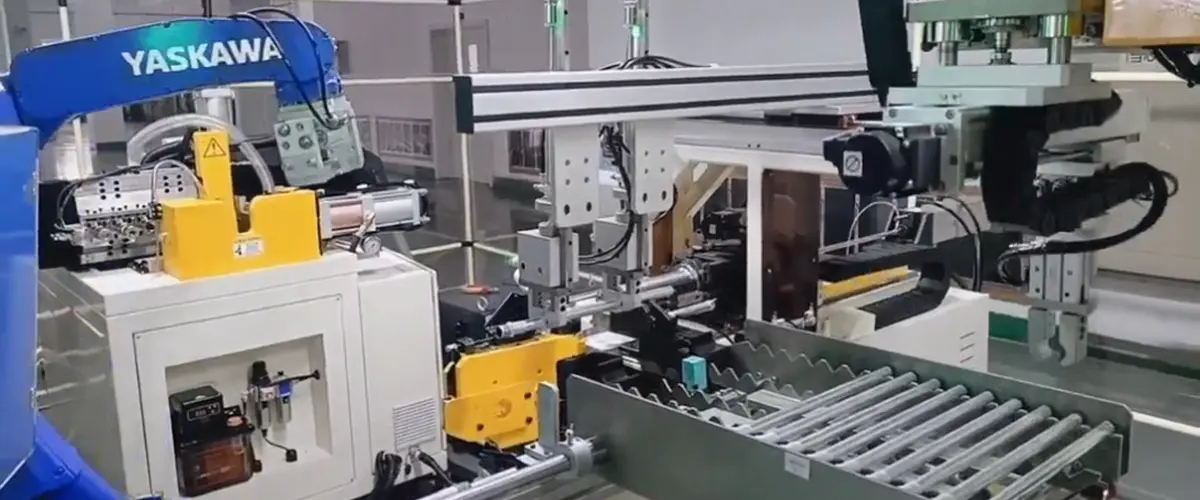
Nylonschläuche – einschließlich PA6- und PA66-Materialien – müssen durch Wärme erweicht werden, bevor sie ohne Risse oder ungleichmäßige Verformung geformt werden können. Die herkömmliche Verarbeitung erfordert separate Heiz-, Biege- und Abkühlschritte, was zu Wartezeiten zwischen den Schritten führt und das Risiko von Qualitätsproblemen birgt, wenn das Rohr während des Transfers an Temperatur verliert. Diese Biegemaschine für Nylonrohre beseitigt diese Schwachstellen durch ein vollständig integriertes Heiz-, Biege- und Kühldesign.
Präzise thermische Kontrolle: Die Maschine ist mit einem präzise temperaturgesteuerten elektrischen Heizzylinder mit einer Spitzenleistung von 6,5 kW ausgestattet, der während des gesamten Prozesses eine kontinuierliche, stabile Rohrtemperatur aufrechterhält. Das Heizsystem deckt den für PA6, PA66 und ähnliche Nylonmaterialien erforderlichen Bereich von 80–125 °C ab und stellt sicher, dass das Rohr eine konstante Formtemperatur ohne Überhitzung erreicht, die die Materialeigenschaften verschlechtern kann.
Schnelle Abkühlung nach dem Biegen: Nach dem Biegevorgang bringt ein integriertes Luftkühlsystem das Rohr schnell wieder auf eine stabile Temperatur und fixiert die geformte Form, bevor eine Rückfederung auftreten kann. Diese Schnelleinstellungsfähigkeit ist für die Aufrechterhaltung präziser Biegewinkel und Maßwiederholbarkeit während eines Produktionslaufs unerlässlich.
Schnelle Zykluszeiten: Die Zykluszeit für eine einzelne Biegung liegt je nach Rohrgeometrie und Materialspezifikation zwischen 0,1 und 8 Sekunden und unterstützt einen schnellen Durchsatz auch bei Teilen mit mehreren Biegungen.
Servo-Dual-Feed-System: Der Rohrvorschub erfolgt über ein servoangetriebenes Doppelvorschubsystem mit einer Vorschublängentoleranz von ±1,5 mm. Dieses Maß an Vorschubgenauigkeit unterstützt die kontinuierliche Verarbeitung mehrerer Biegungen in einem einzigen Rohrladezyklus und hält kumulative Längenfehler selbst bei Teilen mit zahlreichen Biegepunkten innerhalb akzeptabler Grenzen.
Messbare Effizienzgewinne: Im Vergleich zu herkömmlichen mehrstufigen Anlagen verbessert diese Maschine die Gesamtproduktionseffizienz um mehr als 50 %. Bei der Serienproduktion wird die Wartezeit zwischen den einzelnen Phasen um ca. 30 % verkürzt, sodass es sich hervorragend für die hohen Volumenanforderungen von Flüssigkeitsleitungen, Pneumatikkomponenten und verwandten Anwendungen in der Automobilindustrie eignet.
Gleichbleibende Qualität: Durch einen einheitlichen Prozess Durch die Konsolidierung von Erhitzen, Biegen und Kühlen in einem einzigen automatisierten Arbeitsablauf beseitigt die Maschine die Temperaturschwankungen, die durch den manuellen Rohrtransfer zwischen separaten Arbeitsstationen entstehen. Das Ergebnis ist eine vorhersehbarere thermische Umgebung für jedes Teil, was sich direkt in einer engeren Konsistenz über die fertigen Chargen hinweg niederschlägt.