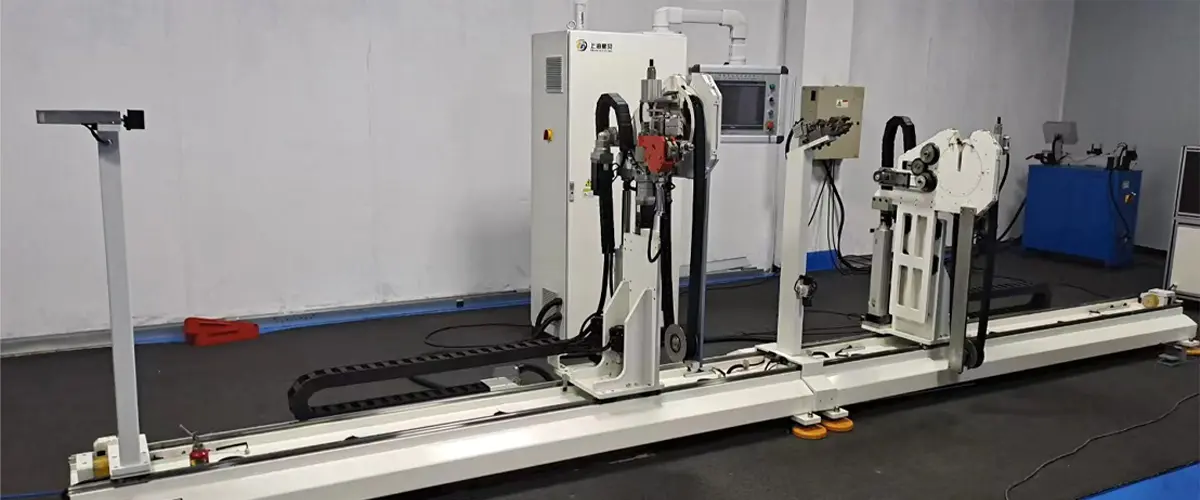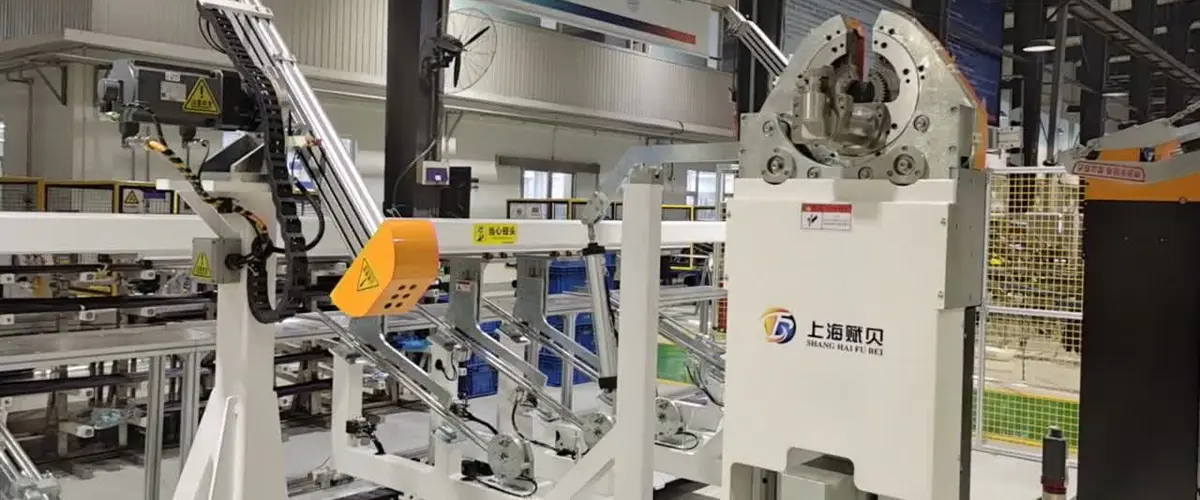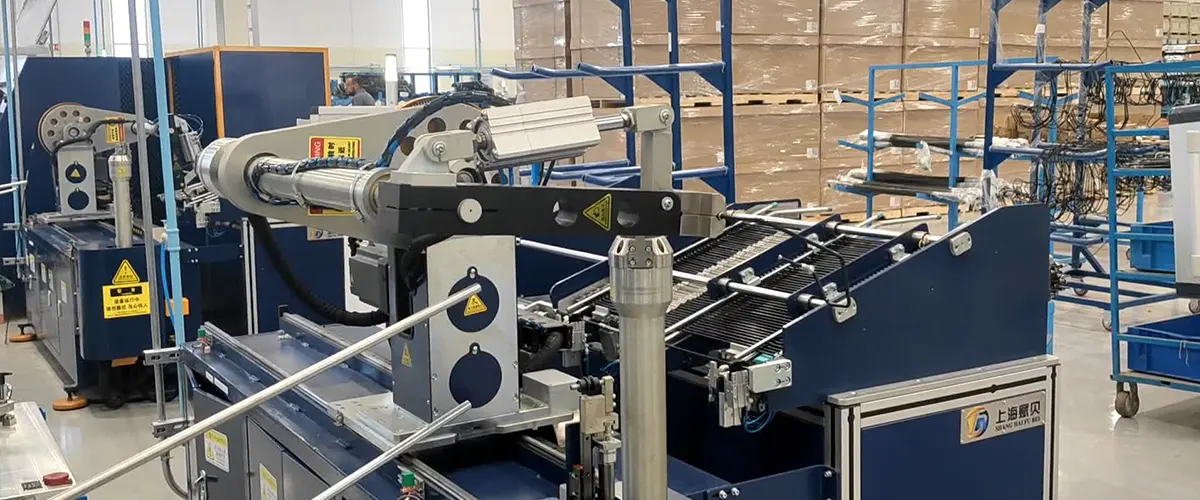


Die Verarbeitung von Nylonschläuchen wie PA6 oder PA66 erfordert ein präzises Wärmemanagement: Das Material muss einen bestimmten Temperaturbereich erreichen, um sich sauber zu formen, und es muss nach dem Biegen sofort abgekühlt werden, um seine Form beizubehalten. Herkömmliche Geräte trennen diese Schritte, was zu thermischen Inkonsistenzen führt und die Zykluszeiten verlängert. Diese Maschine integriert alle drei Phasen – Erhitzen, Biegen und Abkühlen – in einem einzigen, kontinuierlichen Prozess.
Integriertes Heizsystem: Ein präzisionsgesteuerter elektrischer Heizzylinder (Spitzenleistung: 6,5 kW) versorgt das Rohr vor dem Biegen mit gleichmäßiger und gleichmäßiger Wärme. Die Temperaturregulierung wird während der gesamten Erhitzungsphase aufrechterhalten, um das Material innerhalb des für PA6, PA66 und ähnliche Qualitäten geeigneten Temperaturfensters von 80–125 °C zu halten und so sowohl eine Unterhitzung (die zu Rissen führt) als auch eine Überhitzung (die die Materialfestigkeit beeinträchtigt) zu verhindern.
Sofortige Abkühlung nach dem Biegen: Das eingebaute Luftkühlungssystem wird sofort nach dem Biegen aktiviert und fixiert das Rohr in seiner geformten Form, bevor die Wärmerückgewinnung zu Winkel- oder Geometrieabweichungen führen kann. Dieser integrierte Kühlschritt macht die Ausgabegeometrie der Maschine zuverlässig und wiederholbar – ein erheblicher Vorteil gegenüber manuellen oder Mehrstationen-Ansätzen, bei denen Kühlzeit und -bedingungen schwerer zu kontrollieren sind.
Servo-Dual-Feed für Multi-Bend-Genauigkeit: Der servogetriebene Doppelvorschubmechanismus schiebt das Rohr mit einer Vorschublängentoleranz von ±1,5 mm vor und unterstützt so aufeinanderfolgende Mehrfachbiegevorgänge in einem einzigen Ladezyklus. Durch die konstante Vorschubgenauigkeit bleibt der Abstand zwischen den Biegepunkten auch bei komplexen Rohrprofilen kontrolliert.
Zyklusgeschwindigkeit: Einzelne Biegevorgänge sind in nur 0,1 Sekunden abgeschlossen, wobei je nach Rohrgeometrie ein praktischer Bereich von 0,1 bis 8 Sekunden beträgt, was Flexibilität sowohl für einfache als auch komplexe Teileprogramme bietet.
Produktionseffizienz: Im Vergleich zu herkömmlichen mehrstufigen Geräten verbessert diese Maschine die Gesamtproduktionseffizienz um mehr als 50 % und reduziert die Leerlaufzeit zwischen Prozessen in Chargenszenarien um etwa 30 %. Diese Vorteile lassen sich direkt auf großvolumige Anwendungen wie Automobilkühlleitungen, Bremsschlauchführungen und pneumatische Schaltkreisleitungen übertragen.
Durchgängige Qualitätskonsistenz: Da das Erhitzen, Biegen und Kühlen alles in einer automatisierten Zelle erfolgt, hängt die Teilequalität nicht mehr von der Geschwindigkeit oder Sorgfalt der manuellen Transfers zwischen den Stationen ab. Jedes Rohr in der Charge erfährt das gleiche thermische Profil und die gleichen Umformbedingungen, was zu einer engeren Dimensionskonsistenz und geringeren Ausschussraten führt.