Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Doppelkopf-Rohrbiegemaschine: Ein praktischer Leitfaden für Rohrhersteller
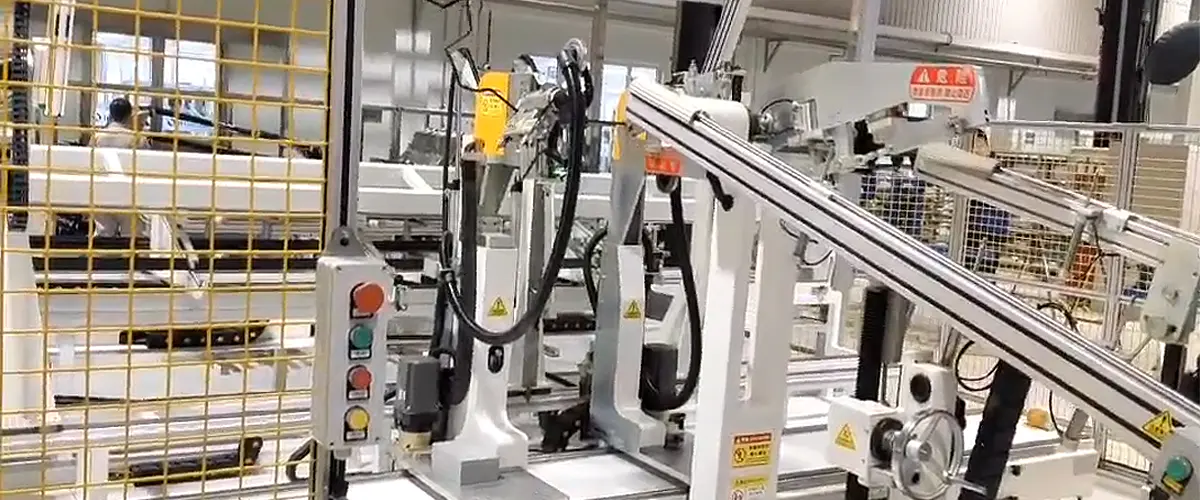
Bei der Rohr- und Leitungsfertigung verbergen sich die tatsächlichen Kosten eines gebogenen Teils oft erst im zweiten Durchgang. Immer wenn eine Komponente zwei symmetrische Biegungen benötigt, beispielsweise eine U-Biegung, ein Paar passender Versätze oder die beiden Beine eines rechteckigen Rahmens, zwingt eine Einkopfmaschine den Bediener dazu, sich zu biegen, zu lösen, neu zu positionieren und erneut zu biegen. Eine Doppelkopf-Rohrbiegemaschine beseitigt diese Doppelarbeit, indem sie zwei Biegeköpfe auf einem Bett montiert, sodass beide Biegungen in einem einzigen synchronisierten Zyklus geformt werden.
Dieser Leitfaden erklärt, wie diese Maschinen funktionieren, wie sich die Hauptkonfigurationen unterscheiden, welche Spezifikationen darüber entscheiden, ob eine Maschine für Ihre Teile geeignet ist und wo eine Doppelkopfplattform ihren Platz in der Werkstatt verdient.
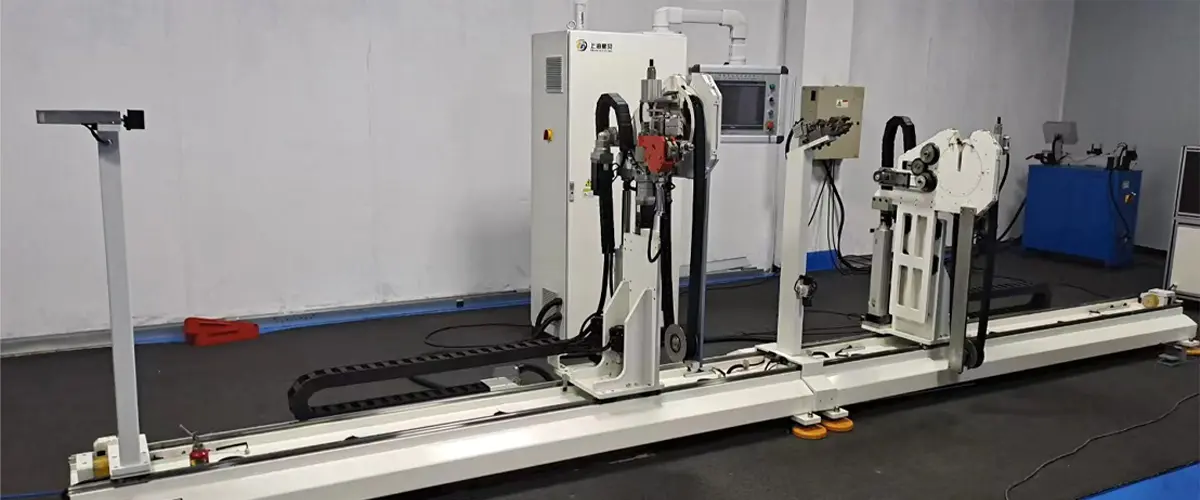
Eine Doppelkopfbiegemaschine trägt zwei Biegeeinheiten, üblicherweise als linker und rechter Kopf bezeichnet, auf einem gemeinsamen Maschinensockel. Das Rohr wird zwischen ihnen eingeklemmt und gehalten, und jeder Kopf dreht eine Biegematrize um seine eigene Mitte, um eine Biegung zu bilden. Da die Köpfe auf derselben Achse sitzen, wird der Abstand zwischen den beiden Biegungen durch den Abstand der Köpfe bestimmt, während der Biegungswinkel auf jeder Seite durch die Maschinensteuerung oder durch einstellbare mechanische Anschläge gesteuert wird.
Bei Maschinen mit Servoantrieb sind sowohl die Kopfdrehung als auch die Rohrpositionierung programmierbar. Der Wechsel von einem Teil zum nächsten bedeutet also, ein gespeichertes Programm abzurufen, anstatt die Einrichtung manuell neu zu erstellen. Hier liegt der eigentliche Vorteil: wiederholbare Geometrie und eine Zykluszeit, die fast halb so hoch ist wie die, die eine Einkopfmaschine für das gleiche symmetrische Teil benötigt.
Es lohnt sich, vor dem Kauf eine Grenze zu kennen. Die meisten Doppelkopfmaschinen biegen in einer einzigen Ebene. Wenn Ihr Teil auch Biegungen außerhalb der Ebene erfordert, benötigen Sie im Allgemeinen eine CNC-Biegemaschine mit rotierendem Schlitten oder einen zweiten Arbeitsgang auf einer anderen Maschine. Die Abstimmung der Maschinenarchitektur auf die Teilegeometrie ist die erste Entscheidung, aus der sich alles Weitere ergibt. Wenn Sie eine schrittweise Auffrischung der Grundlagen wünschen, lesen Sie unseren Artikel über wie eine Rohrbiegemaschine funktioniert behandelt die grundlegende Mechanik des Biegens, Klemmens und Rückfederns.
Keine der Plattformen ist allgemein besser. Die folgende Tabelle fasst die Kompromisse zusammen, die wir am häufigsten diskutieren, wenn Kunden uns ihre Teilezeichnungen senden.
| Rücksichtnahme | Einkopf-CNC-Biegemaschine | Doppelkopf-Rohrbiegemaschine |
|---|---|---|
| Biegungen pro Zyklus | Eins | Zwei, gleichzeitig entstanden |
| Typische Teileformen | Komplexe dreidimensionale Rohrstrecken | Symmetrische U-Bögen, Versätze, parallele Schenkel |
| Zykluszeit bei symmetrischen Teilen | Aufgrund der Neupositionierung zwischen den Kurven länger | Kurz, in einem Zyklus abgeschlossen |
| Ebene biegen | Mehrebenen mit Schlittendrehung | Normalerweise ein einzelnes Flugzeug |
| Werkzeuge | Eins set of bend and clamp dies | Zwei passende Sets, oft gespiegelt |
| Beste Passform | Geringe Stückzahl, große Vielfalt, 3D-Teile | Mittlere bis hohe Lautstärke, sich wiederholende symmetrische Teile |
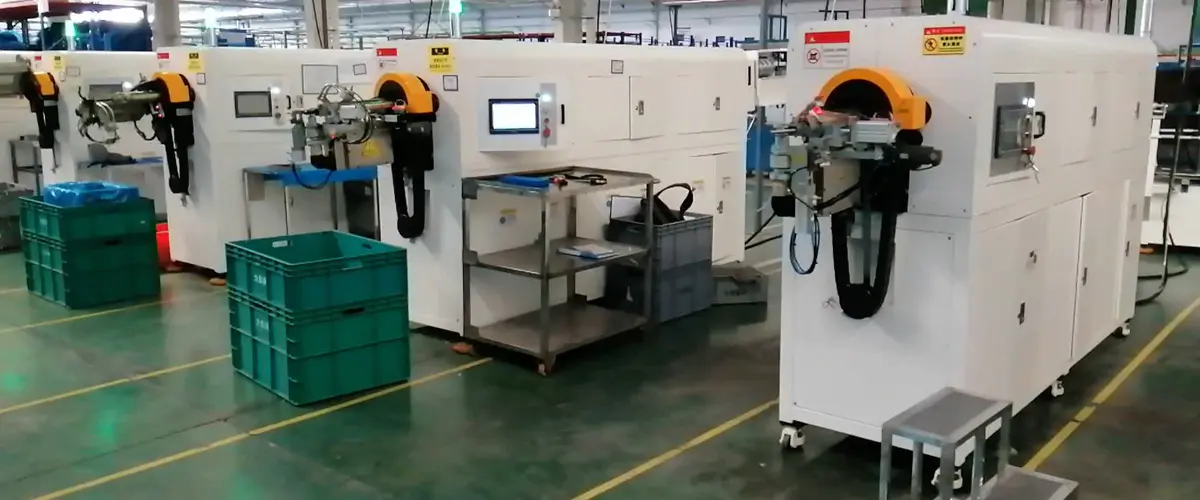
Servomotoren treiben beide Köpfe und die Positionierungsachsen an, und Biegewinkel werden über einen Touchscreen eingegeben und nicht manuell eingegeben. Programme für Dutzende Teilenummern können gespeichert und abgerufen werden, wodurch die Umrüstzeiten kurz bleiben und das erste Teil einer Charge mit dem letzten identisch bleibt. Dies ist die Konfiguration, die wir empfehlen, wenn eine Werkstatt eine Mischung aus symmetrischen Teilen biegt und mehrmals pro Schicht wechselt.
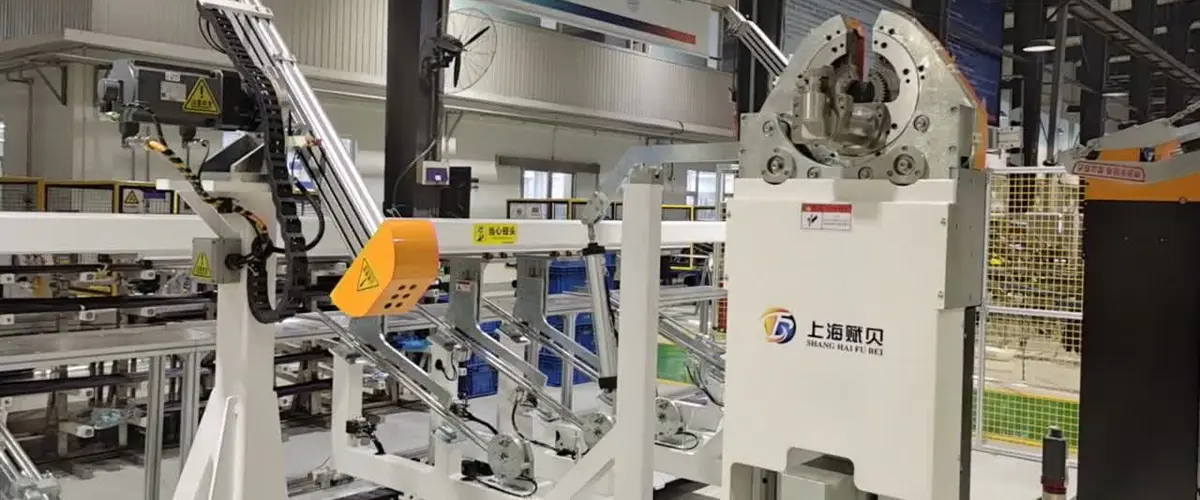
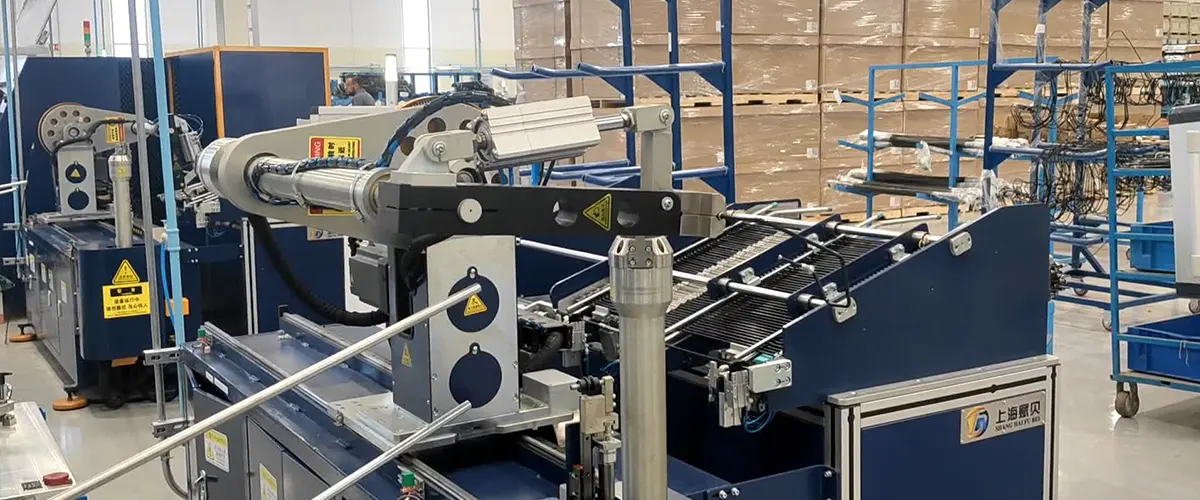
 CNC-Doppelkopf-Rohrbiegemaschine Diese CNC-Doppelkopf-Rohrbiegemaschine wurde für die hochpräzise Großserienproduktion von Brems- und Hydraulikleitungen im Längenbereich von 1.000–5.000 mm entwickelt und integriert eine vollautomatische... Produkt anzeigen →
Die Automatisierung fügt Zuführung, Positionierung und Entladung hinzu, sodass der Bediener den Zyklus überwacht, anstatt jedes Röhrchen handhaben zu müssen. Der Durchsatz steigt und, was ebenso wichtig ist, auch die Konsistenz, da das Rohr nicht von Hand, sondern von der Maschine positioniert wird. Diese Maschinen eignen sich für große Chargen einer einzigen Teilenummer und können mit Endform- oder Schneidgeräten zu einer größeren Rohrbearbeitungslinie verbunden werden.
Vollautomatisch Double-Head Pipe Bending Machine Diese vollautomatische CNC-Rohrbiegemaschine mit zwei Köpfen wurde für die unbeaufsichtigte Großserienproduktion von Rohren im Längenbereich von 1.000 bis 5.000 mm entwickelt und übernimmt die komplette Verarbeitung. Produkt anzeigen → Ein Sonderfall sind Bremsleitungen. Die Durchmesser sind klein, die Wände dünn und die Oberfläche ist oft beschichtet oder plattiert, daher muss das Spannen sanft erfolgen und die Werkzeuge müssen fein bearbeitet sein. Maschinen, die für diese Arbeit gebaut wurden, verwenden Köpfe mit enger Teilung, präzise Biegematrizen und einen sorgfältig kontrollierten Klemmdruck, um den Biegeradius ohne Ovalität, Knickung oder Oberflächenmarkierungen beizubehalten.
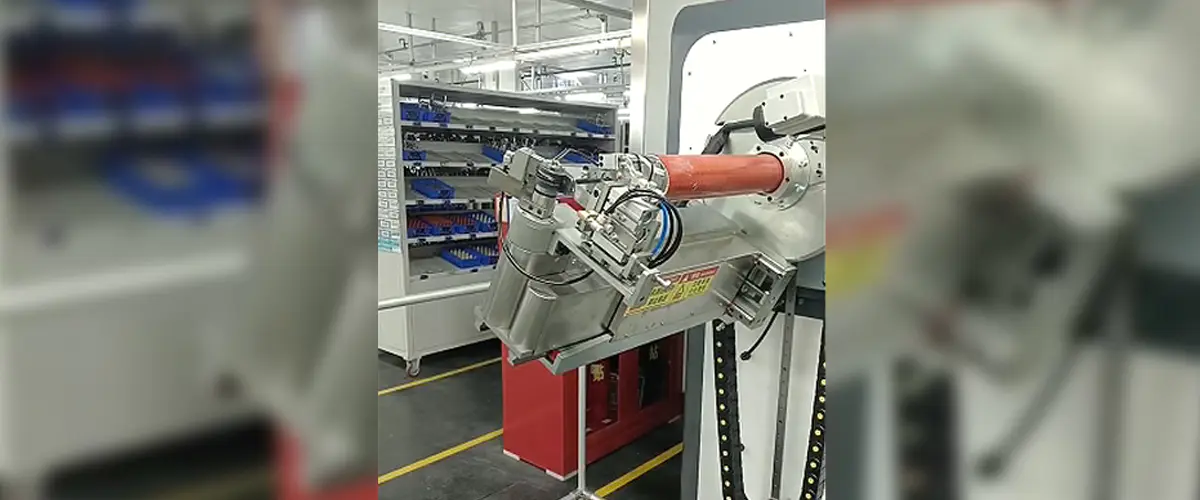
Doppelkopf-Rohrbieger für Bremsleitungen Dual-Station-Synchronisierung: Überwindung von Produktivitätsengpässen Bremsleitungen sind in der Regel lange, schlanke Rohre – wie zum Beispiel Automobilbremsleitungen. Konventionelle Si... Produkt anzeigen → Zwei Maschinen, die auf einem Katalogfoto gleich aussehen, können sich in ihrer tatsächlichen Biegefähigkeit völlig unterscheiden. Bevor Sie die Preise vergleichen, überprüfen Sie diese Punkte anhand Ihrer eigenen Teilezeichnungen.
Wenn ein Lieferant mit Ihrem Material und Ihrer Wandstärke keinen Biegeversuch durchführen kann, fordern Sie ein Video über die Herstellung eines vergleichbaren Teils an. Ton und Durchlaufzeit verraten in einem Video oft mehr als ein Lastenheft.
Im Automobilbau bewährt sich das Doppelkopfbiegen am deutlichsten. Bremsleitungen, Kraftstoff- und Dampfleitungen sowie Klimaanlagenleitungen weisen alle wiederholte symmetrische Biegungen auf und die Volumina sind so groß, dass die Zykluszeit von Bedeutung ist. Bei der Produktion von Klimaanlagen gilt die gleiche Logik für Kondensator- und Verdampferrohre, bei denen zwei Bögen mit gleichem Radius genau im Abstand voneinander liegen müssen.
Neben Metallrohren können auch Nylon- und PA-Rohre, die in Flüssigkeits- und Pneumatiksystemen verwendet werden, auf Doppelkopfplattformen gebogen werden, wenn die Werkzeuge an das weichere Material und sein unterschiedliches Rückfederungsverhalten angepasst sind. Der rote Faden ist die Wiederholung: Wenn ein großer Teil Ihrer Teile symmetrisch ist, erledigt der zweite Kopf in jedem Zyklus bezahlte Arbeit.
Gute Ergebnisse werden durch die Einrichtung erzielt, nicht durch das Bedienfeld. Die folgende Sequenz ist eine zuverlässige Routine.
Da eine Doppelkopfmaschine um Ihre Teile herum konfiguriert ist, ist der Lieferant genauso wichtig wie die Maschine. Fragen Sie, wie die Biegewerkzeuge konstruiert sind, wie das Steuerungssystem mit der Rückfederung umgeht und wer die Maschine nach der Installation unterstützt. Ein Lieferant, der sowohl die Maschine als auch die Werkzeuge baut, kann die Verantwortung für die fertige Biegung übernehmen, nicht nur für den Rahmen.
Wir sind Shanghai Fubei Electromechanical Equipment, ein 2012 gegründeter Hersteller von Rohrbearbeitungsmaschinen. Unsere Doppelkopfbiegemaschinen, Einzelkopfbiegemaschinen, Nylonrohrbiegemaschinen, Endformmaschinen und automatischen Produktionslinien verwenden Servosteuerung, Mensch-Maschine-Schnittstellen und Computersteuerungssysteme und wir bauen kundenspezifische Linien für Kunden aus der Automobil- und Klimaanlagenbranche. Sie können mehr darüber lesen Unser Hintergrund in der Rohrbearbeitungsausrüstung und die Art und Weise, wie wir maßgeschneiderte Projekte angehen.
In den meisten Fällen ist jeder Kopf so bearbeitet, dass er den gleichen Radius erzeugt, was bei symmetrischen Teilen erforderlich ist. Einige Maschinen können auf jeder Seite mit unterschiedlichen Matrizen ausgestattet werden, das Teil muss jedoch dennoch geometrisch mit einer gemeinsamen Biegeebene kompatibel sein.
Bei dünnwandigen Biegungen oder Biegungen mit großem Radius ist möglicherweise ein Dorn oder eine Abstreifdüse erforderlich, um Abflachung und Faltenbildung zu verhindern. Der Platz zwischen den Köpfen ist begrenzt. Besprechen Sie die Dornunterstützung daher vor dem Bau der Maschine mit Ihrem Lieferanten.
Üblich sind Stahl-, Edelstahl-, Kupfer-, Kupfer-Nickel-, Aluminium-, Nylon- und PA-Rohre. Material und Wandstärke bestimmen die Werkzeugbestückung, den Spanndruck und den erforderlichen Rückfederungsausgleich.
Eine Doppelkopf-Rohrbiegemaschine ist nicht einfach eine schnellere Einkopfmaschine. Es handelt sich um eine andere Art der Teileplanung, und die Einsparungen ergeben sich aus der Eliminierung eines zweiten Handhabungsvorgangs bei jedem Zyklus. Wenn Ihre Produktion auf symmetrischen Biegungen basiert, lohnt es sich, eine Zeichnung und eine Zielzykluszeit an einen Hersteller zu senden und zu fragen, wie die Maschine für Ihr spezifisches Rohr aussehen würde.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gebäude A, Nr. 299 Tangming Road, Industriegebiet Shihudang, Bezirk Songjiang, Shanghai, China
Urheberrecht© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserviert Fabrik für automatisierte Rohrverarbeitungsgeräte