Branchennachrichten
Zuhause / Nachrichten / Branchennachrichten / Doppelkopf-Rohrbieger für Bremsleitungen: Ein praktischer Kaufratgeber für Präzision
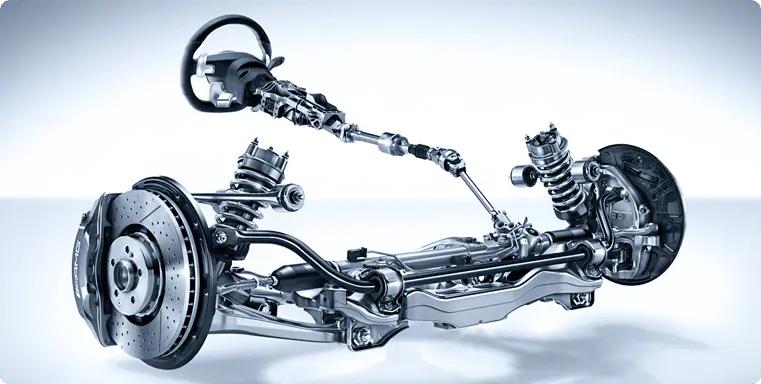
Bremsleitungen sind die unnachgiebigsten Rohre an jedem Fahrzeug. Sie sind kurz, dünnwandig, werden um Halterungen, Anschlüsse und Aufhängungsteile herumgeführt und benötigen fast immer eine Biegung in der Nähe jedes Endes, häufig in unterschiedlichen Ebenen. Auf einer Reparaturbank ist es durchaus sinnvoll, eine Zeile nach der anderen von Hand zu bearbeiten. In der Produktion oder wenn Sie ein Chassis nach einem Muster neu verrohren, muss die Biegung an einem Ende mit der Biegung am anderen Ende auf einen Millimeter genau übereinstimmen, sonst erreicht die Leitung ihren Montagepunkt einfach nicht ohne Spannung. Das ist genau das Problem, das ein Doppelkopf-Rohrbieger für Bremsleitungen lösen soll: Beide Enden werden aus einer einzigen Klemmposition, in einem Zyklus, von einem Bezugspunkt aus geformt.
Bei den meisten Pkw-Bremsleitungen handelt es sich um 4,75 mm (3/16 Zoll) dicke Rohre mit vergleichsweise dünner Wandung, manchmal einwandig, oft beschichtet mit PVF, Zink oder Kupfer-Nickel. Der kleine Durchmesser macht sie flexibel genug, um sie zu verlegen, aber die Rohrwand ist dünn genug, dass unsachgemäße Bearbeitung den Abschnitt abflachen, die Innenseite der Biegung wellen oder die Beschichtung am Außenradius reißen lässt. Jeder dieser Defekte ist ein potenzieller Fehlerpunkt in einem Sicherheitskreis.
Die zweite Schwierigkeit ist die Länge. Eine Bremsleitung verläuft zwischen einem Hauptzylinder oder ABS-Block und einem Radendschlauch und sitzt normalerweise an einem oder zwei Zwischenpunkten in einem Clip oder einer Halterung. Wenn die Gesamtlänge auch nur um ein paar Millimeter abweicht, springt die Leine vom Clip weg oder belastet die Überwurfmutter. Die klassische Ursache für diesen Fehler ist das getrennte Biegen beider Enden mit gelöstem Rohr dazwischen.
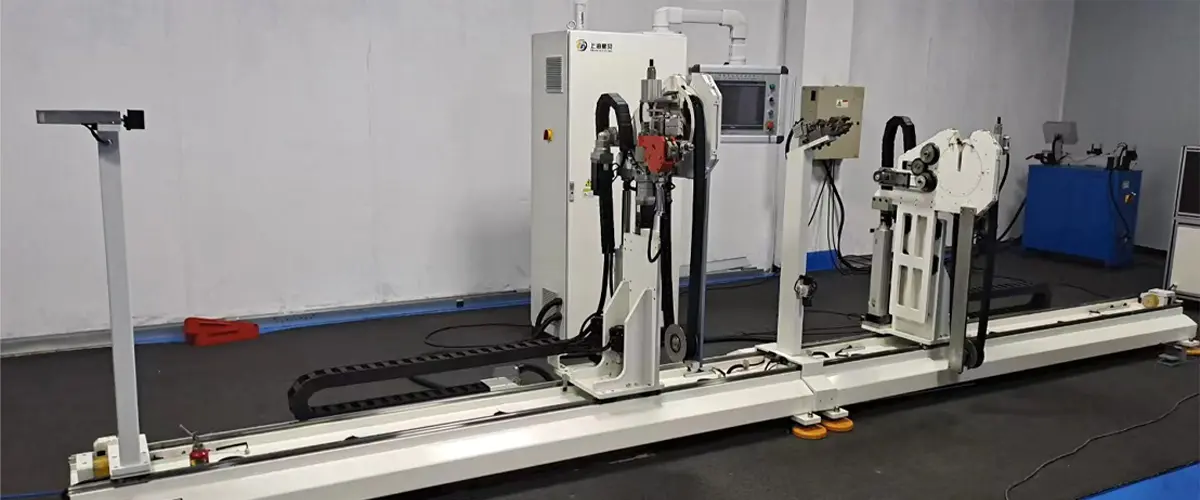
Eine Doppelkopfmaschine trägt zwei Biegeköpfe auf einem gemeinsamen Bett. Das Rohr wird einmal in der Mitte zwischen den Köpfen eingespannt und der Kopfabstand definiert den geraden Abstand zwischen den beiden Biegetangenten. Anschließend dreht jeder Kopf seinen eigenen Formkörper, um die Biegung entweder gleichzeitig oder in einer kontrollierten Reihenfolge zu ziehen. Da das Rohr nie seine Klemme verlässt, wird die flache Beziehung zwischen den beiden Biegungen durch die Maschine und nicht durch das Auge des Bedieners festgelegt.
Die praktischen Auswirkungen auf die Arbeit der Bremsleitungen sind erheblich. Die Einrichtung erfolgt mit einem Programm oder einer mechanischen Einstellung anstelle von zwei, die Zykluszeit verkürzt sich, da beide Enden in der gleichen Handhabung geformt werden, und der Ausschuss fällt bei kurzen Linien stark an, wo ein Fehler beim erneuten Spannen fast garantiert ist. Für jeden, der Bremsleitungen in großen Mengen herstellt, ist es der Unterschied zwischen einem Prozess, der vom Gefühl des Bedieners abhängt, und einem Prozess, der von Zahlen abhängt.
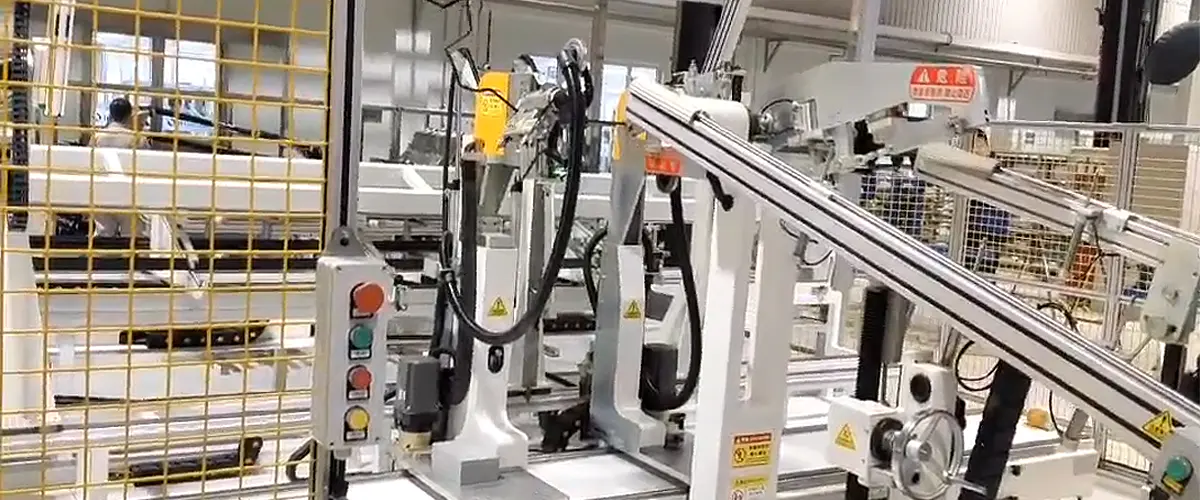
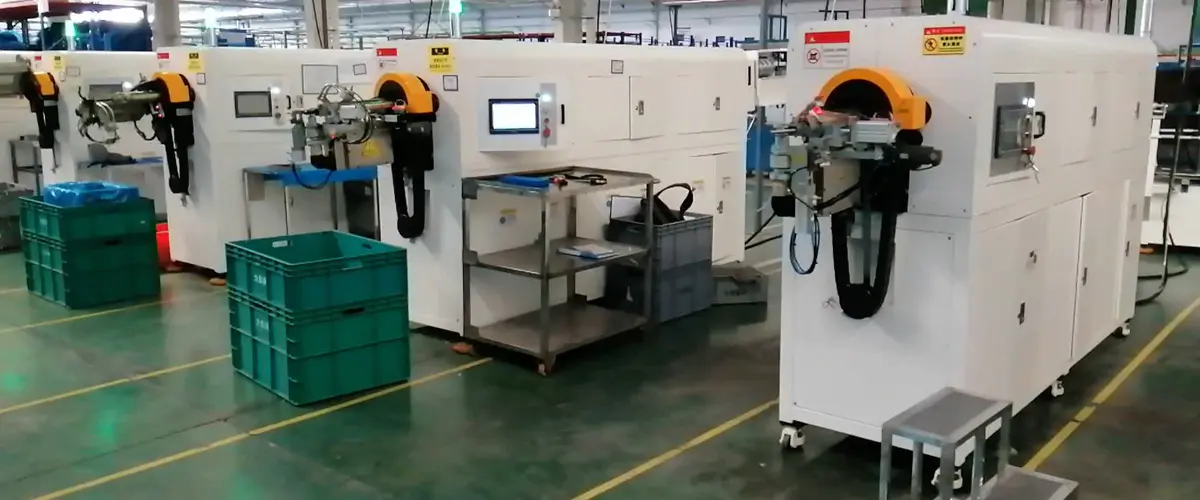
 Doppelkopf-Rohrbieger für Bremsleitungen Beim Biegen mit zwei Köpfen werden beide Enden in einem einzigen Spannvorgang fertig gestellt, was die Einrichtung, die Zykluszeit und den Ausschuss für die Massenproduktion von Bremsleitungen reduziert. Produkt anzeigen →
Doppelkopfbieger sind kein einzelnes Produkt. Sie umfassen ein Spektrum von einer einfachen hydraulischen Maschine mit manuell einstellbaren Kopfpositionen bis hin zu einer vollautomatischen Zelle. Die richtige Wahl hängt weit mehr von Ihrem Chargenmuster und der Umrüsthäufigkeit ab als vom Gesamtpreis.
| Konfiguration | Kontrolle | Typische Verwendung | Wo es scheint |
|---|---|---|---|
| Hydraulischer Doppelkopf | Manuelle Kopfpositionierung, Fußschalter | Reparaturwerkstätten, Kleinserien | Einfach, robust, schnell zu erlernen |
| CNC-Doppelkopf | Servoachsen mit HMI-Programmen | Gemischte Bremsleitungsfamilien, mittleres Volumen | Wiederholbare Programme, schneller Wechsel |
| Vollautomatischer Doppelkopf | Servo plus automatisches Handling | Automobilzulieferung in großen Stückzahlen | Stabile Zykluszeiten, minimale Touch-Zeit |
In der Praxis landen die meisten Bremsleitungshersteller irgendwo in der Mitte: eine CNC-Maschine, die ein Programm pro Teilenummer speichert, sodass eine Umstellung eher einem Rückruf als einer Neukalibrierung gleichkommt.
Maschinenkataloge neigen dazu, mit der Tonnage oder der Anzahl der Mitarbeiter vorauszugehen. Für Bremsleitungen sind die nützlichen Zahlen enger und spezifischer. Nehmen Sie eine Probe Ihrer härtesten Linie mit zu einer Demonstration und bestehen Sie darauf, sie vorzuführen.
Rückfederung ist die Variable, die Menschen auffällt. Kupfer-Nickel-Bremsrohre sind weich und federn weniger vorhersehbar zurück als beschichteter Stahl, sodass derselbe Bremsschlauch bei jedem Material einen leicht unterschiedlichen Endwinkel erzeugt, es sei denn, die Steuerung gleicht dies aus. Dünner beschichteter Stahl profitiert normalerweise von einem Dorn oder einem gut unterstützten Wischschuh, um den Innenradius sauber zu halten. Härtere Rohre vertragen weniger Überbiegungen, bevor die Beschichtung Schaden nimmt.
Nutzfahrzeuge fügen ein drittes Material hinzu: Nylon- und PA-Schläuche für Druckluftbremskreise, bei denen der Schlauch größer, elastischer und weitaus empfindlicher gegenüber dem Klemmdruck ist. Die Biegelogik hängt zusammen, die Einstellungen sind jedoch nicht übertragbar. Daher lohnt es sich, die Materialfamilie zu verstehen, bevor Sie Werkzeuge kaufen. Unsere eigenen Notizen zu Auswahl einer Biegemaschine für Nylonrohre Gehen Sie ausführlicher auf die Unterschiede ein.
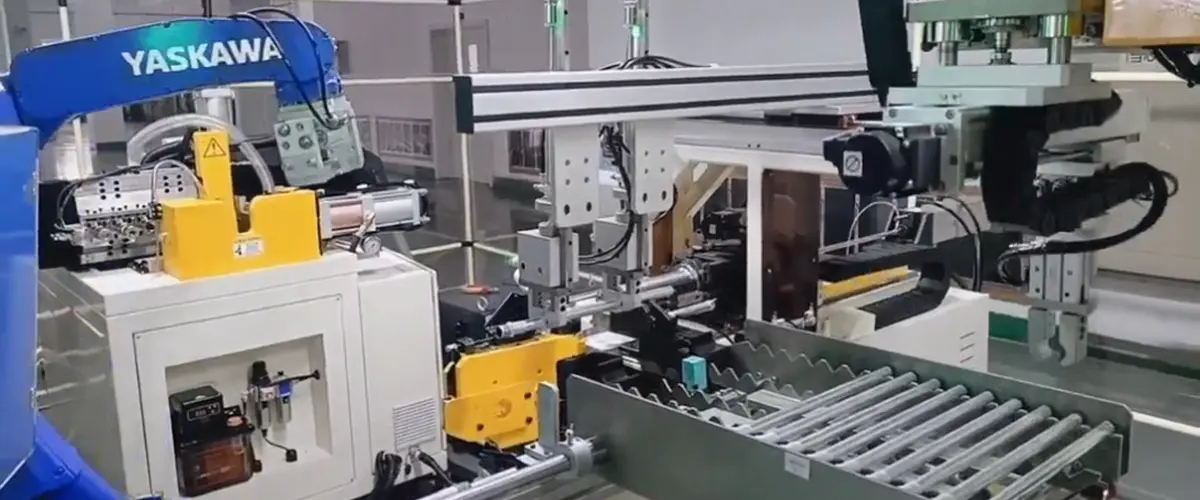
Mit zunehmendem Volumen verlagert sich die Einschränkung meist von der Biegequalität hin zur Handhabung. Eine CNC-Doppelkopfmaschine entzieht dem Bediener die Beurteilung der Biegung, benötigt aber dennoch jemanden, der jedes Rohr be- und entlädt. Das ist der Punkt, an dem sich eine vollautomatische Maschine oder eine in eine Umformlinie integrierte Biegemaschine anfängt, sich durch Arbeit und Konsistenz zu amortisieren, und nicht nur durch Genauigkeit.
Der sinnvolle Pfad ist inkrementell. Beginnen Sie mit einer Maschine, die Ihre engsten Bremsleitungstoleranzen zuverlässig einhält, und automatisieren Sie dann die Handhabung um sie herum, sobald der Prozess stabil ist. Der Kauf einer Automatisierung zusätzlich zu einem instabilen Prozess führt nur schneller zu Ausschuss.
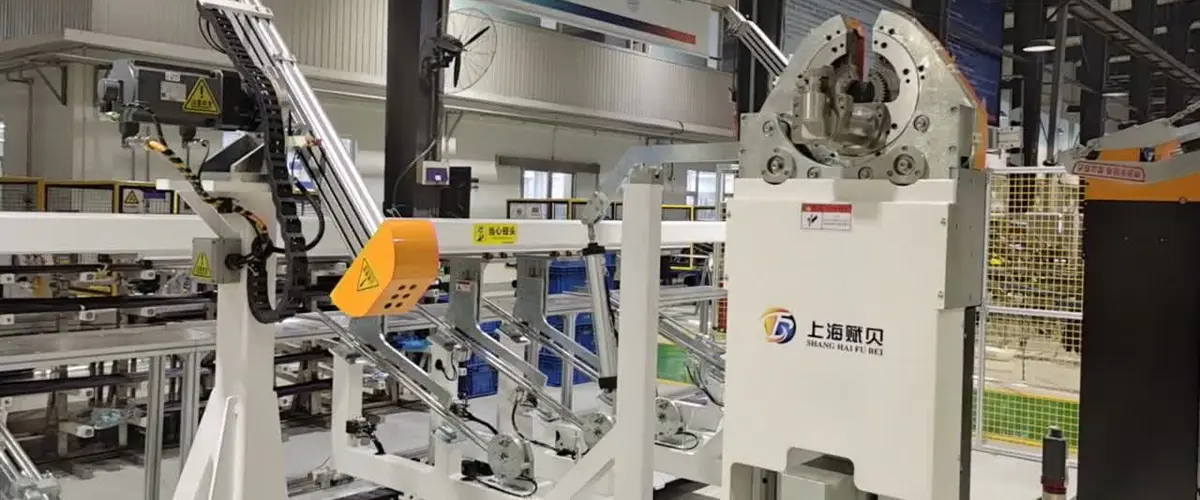
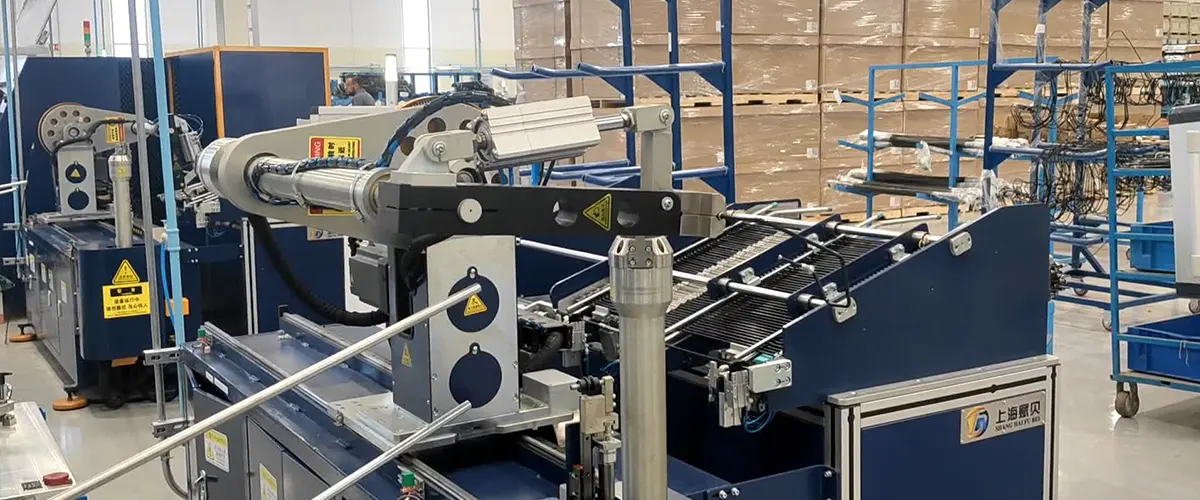
CNC-Doppelkopf-Rohrbiegemaschine für Brems- und Hydraulikleitungen Die CNC-Doppelkopfbiegemaschine mit automatischer Be- und Entladung unterstützt die hochpräzise Produktion von Brems- und Hydrauliklinien in großen Mengen und trägt zur Stabilisierung von Prozessen vor einer weiteren Automatisierung bei. Produkt anzeigen → Vollautomatische Doppelkopf-Rohrbiegemaschine für die unbeaufsichtigte Produktion Die vollautomatische Beladung, Biegung an beiden Enden und Entladung unterstützen die kontinuierliche Rohrproduktion in großen Mengen und reduzieren manuelle Positionierungsabweichungen, sobald der Biegeprozess stabil ist. Produkt anzeigen → Shanghai Fubei stellt seit 2012 Rohrbearbeitungsgeräte her und arbeitet von Songjiang aus mit Servosteuerung, HMI und Computersteuerung für das gesamte Sortiment. Die Familie der Doppelkopfbieger ist aus demselben Biegekern hervorgegangen und umfasst nun hydraulische, CNC- und vollautomatische Varianten sowie Geräte zum Formen von Rohrenden, Anfasen, Drehen und Crimpen sowie komplette Rohrformlinien für Kfz-Klimaanlagen.
Was das für einen Bremsleitungskäufer bedeutet, ist ziemlich einfach: Die Maschine, die Werkzeuge und die Prozessberatung stammen von derselben Stelle. Die meisten Fragen, die es wert ist, vor dem Kauf gestellt zu werden, beziehen sich auf Ihr Rohr, Ihre Radien und Ihr Chargenmuster, und ein Lieferant, der jeden Tag Rohre biegt, kann sie aus Erfahrung und nicht anhand eines Datenblatts beantworten. Weitere Hintergrundinformationen zum Unternehmen finden Sie auf der Über Seite .
Wenn Sie einen Doppelkopf-Rohrbieger für Bremsleitungen evaluieren, messen Sie zunächst die kürzeste Linie, die Sie erstellen, und den ungünstigsten Radius darauf. Diese beiden Zahlen werden den größten Teil des Marktes für Sie eliminieren und es viel einfacher machen, die verbleibende Wahl zu rechtfertigen.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Gebäude A, Nr. 299 Tangming Road, Industriegebiet Shihudang, Bezirk Songjiang, Shanghai, China
Urheberrecht© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reserviert Fabrik für automatisierte Rohrverarbeitungsgeräte